


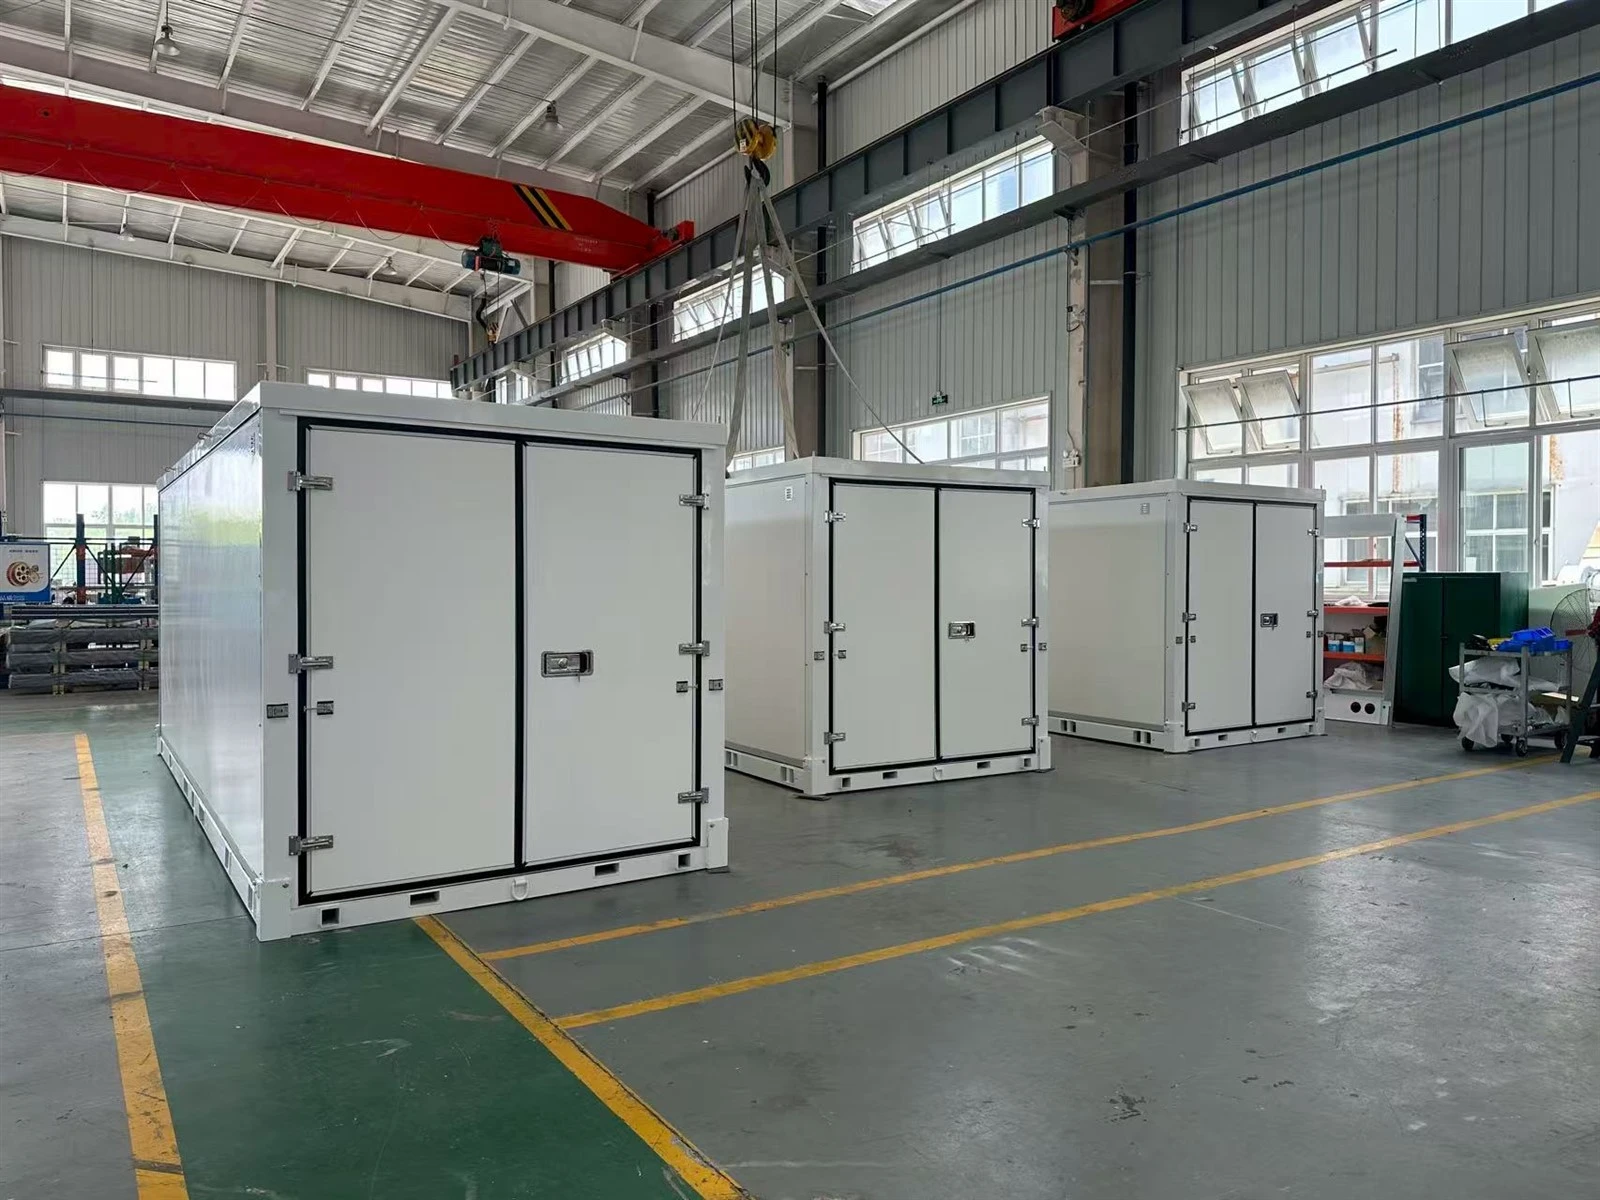
CKD、または完全にノックダウン、完全に組み立てられたトラック車体の輸入が非効率的、高価である、または現地の規制によって制限されている地域のトラック組立プロジェクトでは、トラック車体キットの使用が増えています。メーカーは完全なトラック車体を出荷する代わりに、分解されたコンポーネントまたはサブアセンブリのセットとして車体を供給します。これらのコンポーネントは国際輸送用に梱包され、目的地の市場で組み立て、取り付け、仕上げ、検査が行われます。
A CKDトラックボディキットしたがって、単なる交換部品のコレクションではありません。これは、経験豊富なトラック車体メーカーと現地の組み立て作業を結びつける、生産指向のソリューションです。サプライヤーはコンポーネントの設計、材料の選択、工具、製造、寸法精度、表面処理、梱包を管理し、現地のパートナーは最終組み立て、およびプロジェクトに応じて塗装、電気設備、内装の取り付け、車両の統合を実行します。
このモデルは、トラック輸入業者、車体製造業者、フリート オペレーター、販売業者、政府調達プロジェクト、および現地での組み立て能力を確立している製造業者に特に関連します。貨物車体、冷蔵車体、ボックス車体、サービス車体、移動作業場、その他の商用車構造など、さまざまな車体構成をサポートできます。
CKD ソリューションの技術的価値は、輸送後にコンポーネントが完全な本体になるようにどのように適切に設計されるかにかかっています。正しい穴の位置、標準化されたインターフェース、管理された寸法、腐食保護、組み立て順序、およびパッケージング密度はすべて、最終的な生産コストに直接影響します。
CKDトラックボディキットとは?
CKD トラックボディキットは、現地組立用の分解フォーム。サプライヤーは、車両のシャーシに取り付けられた完成したボディを輸送するのではなく、ボディを管理可能な構造コンポーネントと機能コンポーネントに分割します。
一般的なキットには次のものが含まれます。
フロアフレームまたはフロアパネル
側壁パネル
前壁アセンブリ
リアドアアセンブリ
屋根構造または屋根パネル
クロスメンバー
縦材
コーナーポスト
ドア枠
ドアヒンジとロックシステム
フェンダーと社外アクセサリー
取付金具
ファスナー
シール材
必要に応じて電気部品
組立図と設置文書
正確な内容は、トラックのモデル、ボディタイプ、対象市場、および現地生産の程度によって異なります。
たとえば、基本的な貨物ボディ プロジェクトでは、スチール製のフロア フレーム、アルミニウムまたは亜鉛メッキのサイド パネル、スチール製のコーナー ポスト、後部ドア、および機械的ロック コンポーネントを使用する場合があります。冷蔵トラックの車体には、断熱、パネルの接着、ドアの密閉、冷蔵インターフェース、内部の衛生的な表面が重要になるため、異なる構造アプローチが必要になります。
したがって、CKD の設計は次のことから始める必要があります。最終的な車両申請既存の完成したトラックの車体を単に別々の部品に分割するのではなく、
地元のトラック製造にCKD組立が採用される理由
CKD組立を採用する主な理由の1つは、プロジェクトの物流構造を変更することです。
完成したトラック車体の輸送には、車体の外部エンベロープが大きいものの、梱包密度が比較的低いため、かなりのコンテナ容積が消費されます。適切に設計された CKD キットでは、複数のコンポーネントをネスト、スタック、またはパッケージ化することができます。
これにより次のことが改善されます。
コンテナの利用状況
国際貨物の効率化
現地での組み立て能力
カスタマイズの柔軟性
交換部品の入手可能性
生産の現地化
輸入税や現地製造を優遇する政策がある市場にとって、CKD 組立はより高い現地含有量への道を提供することもできます。
経済モデルは 2 つの製造段階に分けることができます。
部品の集中生産 → 国際輸送 → 現地組立 → 最終車両統合
集中化されたサプライヤーは特殊な機器や確立された生産能力を必要とするプロセスを処理し、一方、目的の施設はローカライズが容易なオペレーションを実行します。
これは、仕向け先の市場に十分な労働力とワークショップのインフラがあるものの、トラックの車体コンポーネントを一貫した品質で製造するための専用ツールが不足している場合に特に役立ちます。
CKDはSKDとは異なります
CKD と SKD はよく一緒に議論されますが、組み立て要件は異なります。
SKD、またはセミノックダウン、通常、事前に組み立てられた大きなモジュールが含まれます。サプライヤーは、完成した側壁、屋根モジュール、ドア、床構造などの主要なアセンブリを出荷する場合があります。
CKD対照的に、一般に、より高度な分解が必要になります。地元の工場は、個々のコンポーネントと小さなサブアセンブリを受け取り、最終アセンブリの大部分を実行します。
| アイテム | CKD | SKD |
|---|---|---|
| 分解の程度 | 高い | 中くらい |
| ローカル組み立て作業負荷 | より高い | より低い |
| 梱包効率 | 一般に高い | 適度 |
| 現地の労働力要件 | より高い | より低い |
| 目的地でのカスタマイズ | 高い | 適度 |
| 現地製造の可能性 | より高い | 適度 |
| 初期アセンブリの複雑さ | より高い | より低い |
| ローカライゼーションに適した | 強い | 適度 |
適切なモデルは、現地の生産能力、人件費、輸入規制、利用可能な工具、および予想される生産量によって異なります。
単に梱包効率が良いという理由だけで CKD プロジェクトを選択すべきではありません。現地の施設には、組み立てを正確に完了するための技術的能力が必要です。
トラック車体の主要構成品 CKDキット
キットの構造は、荷重経路と組み立て順序に従って定義する必要があります。
床構造
フロアは貨物の荷重をシャーシ取り付けシステムに伝達するため、最も重要な構造セクションの 1 つです。
用途に応じて、床には次のものが含まれる場合があります。
縦レール
クロスメンバー
フロアパネル
取付金具
シャーシ接続ポイント
補強板
高い構造強度が必要な場合には、鋼が一般的に使用されます。軽量化が重要な場合にはアルミニウムを選択できます。
フロア構造の誤差が側壁や後部ドアに伝播する可能性があるため、サプライヤーは平面度、穴の位置、溶接寸法、取り付け境界面を管理する必要があります。
サイドウォールシステム
側壁は、鋼板、アルミニウム板、複合パネル、またはサンドイッチ パネルから構築できます。
選択は以下によって異なります。
ペイロード要件
腐食環境
熱要件
体重目標
表面の外観
ローカル修理能力
一般的な貨物輸送の場合、軽量パネル システムにより車両の風袋重量を軽減できます。耐久性の高い用途では、強化鋼構造の方が衝撃や変形に対する耐性が優れています。
正面壁
前壁は貨物コンパートメントを閉じており、車両の振動や貨物の移動下でも寸法安定性を維持する必要があります。
ボディの設計によっては、補強プロファイルや追加の耐衝撃構造が含まれる場合があります。
後部ドア
バックドアは開閉を繰り返す機能部品です。商用トラックのボディキットには次のものが含まれる場合があります。
ドアの葉
ヒンジ
ロックロッド
ロックハンドル
ラッチ
シール
ドア枠
補強メンバー
寸法誤差によりシールが不均一になったり、閉まる力が過剰になったり、水が浸入したりする可能性があるため、ドアの位置合わせは特に重要です。
屋根の構造
屋根は、金属シート、アルミニウム パネル、複合パネル、または断熱サンドイッチ パネルから製造できます。
冷蔵用途の場合、屋根は熱エンベロープの一部となり、断熱と密閉の連続性を維持する必要があります。
CKDトラック車体の材質選定
材料の選択は、本体の重量、強度、耐食性、製造方法、組立コストに直接影響します。
一般的な材料には次のものがあります。
炭素鋼
炭素鋼は高い構造強度と比較的低い材料コストを提供します。フレーム、ポスト、ブラケット、補強部材などの頑丈な構造部品に適しています。
ただし、特に湿気の多い環境、海岸沿い、または熱帯環境で走行する車両には腐食保護が必要です。
亜鉛メッキ鋼
亜鉛メッキ鋼は、亜鉛コーティングにより耐食性が向上します。湿気にさらされるパネルや構造コンポーネントにとっては有利です。
アルミニウム
アルミニウムはスチールよりも密度が低いため、本体の重量を軽減できます。これは、積載量と燃料効率が重要な場合に役立ちます。
ただし、アルミニウムには適切な接合方法が必要であり、電気腐食のリスクを軽減するために鋼製コンポーネントとの界面を慎重に考慮する必要があります。
複合材料
複合パネルは、比較的軽量でありながら、耐食性と優れた表面品質を兼ね備えています。サンドイッチ構造により断熱効果も得られます。
このため、複合構造は冷凍および温度制御されたトラックの車体に特に関連します。
組み立て用のキットを設計する
CKD プロジェクトにおける最も重要な技術的問題は、単なる部品の製造ではありません。それはアセンブリの互換性.
各コンポーネントは明確なインターフェイスを備えて設計する必要があります。
例えば:
フロアフレーム→側壁→前壁→ルーフ→リアドア→シャーシ取付
この順序では、再作業を最小限に抑え、以前に取り付けたコンポーネントが後の締結ポイントへのアクセスをブロックしないようにする必要があります。
エンジニアリング文書では通常、以下を定義する必要があります。
部品番号
組み立て順序
ファスナー仕様
トルク要件
溶接要件
接着剤仕様
シーラント塗布
穴の位置
参考寸法
点検箇所
適切に設計されたキットでは、訓練を受けた技術者が試行錯誤のフィッティングに頼ることなく、どのコンポーネントが相互に接続されているかを理解できるようになります。
寸法精度と公差の管理
部品をある国で製造し、別の国で組み立てる場合、寸法管理が特に重要になります。
完成したトラックの車体には、何百ものインターフェースが含まれる場合があります。いくつかのコンポーネントにそれぞれ小さな寸法偏差が含まれている場合、累積誤差が重大になる可能性があります。
したがって、エンジニアリング中に重要な寸法を特定する必要があります。
典型的な制御項目には次のものがあります。
全長
全体の身幅
身長
床対角線
ドア開口部寸法
取付穴位置
コーナーポストの垂直度
パネルの平面度
フレーム直角度
たとえば、長方形の床構造の対角寸法を制御すると、直角度を検証するのに役立ちます。 2 つの対角線が大きく異なる場合、その後の壁や屋根の設置が困難になる可能性があります。
目的は、あらゆる製造公差を排除することではありません。代わりに、公差は次のようにする必要があります。機能要件に従って割り当てられる.
表面処理と防食
トラックの車体は、雨水、道路塩、泥、ほこり、紫外線、洗浄用化学物質に頻繁にさらされます。
したがって、使用環境に応じて表面処理をご指定ください。
一般的なプロセスには次のようなものがあります。
亜鉛メッキ
粉体塗装
電気泳動コーティング
プライマーおよびトップコートシステム
アルミニウム部品の陽極酸化処理
保護シーラント
輸出用 CKD キットの場合、輸送中の腐食保護も重要です。コンポーネントはコンテナ内に長期間詰められたままになることがあり、温度変化によって結露が発生する可能性があります。
したがって、包装は処理された表面を磨耗や閉じ込められた湿気から保護する必要があります。
梱包とコンテナへの積み込み
CKD組立の大きなメリットは、輸送量を削減できることです。
ただし、コンパクトな梱包はコンポーネントに損傷を与えてはなりません。
包装エンジニアリングでは次のことを考慮する必要があります。
部品の積層方向
最大荷物重量
フォークリフトへのアクセス
湿気からの保護
エッジ保護
表面保護
ファスナーの構成
識別ラベル
ヒンジ、ブラケット、ファスナー、ロック、シールなどの小さなコンポーネントは、大きなパッケージに混ぜるのではなく、明確に識別できるアクセサリ ボックスに梱包する必要があります。
国際プロジェクトの場合、コンポーネントの識別はアセンブリ図面と一貫性を保つ必要があります。
例えば:
TB-FR-001 → フロントフレーム
TB-SW-L-001 → 左側の壁
TB-RD-001 → 後部ドア
このようなコーディングにより、目的の施設が数千のコンポーネントを受け取った場合に組み立てミスが発生する可能性が軽減されます。
現地での組み立て要件
CKD プロジェクトには、必ずしも高度に自動化された工場が必要というわけではありません。
基本的な組み立て設備には次のものが必要となる場合があります。
屋根付きのワークショップスペース
昇降装置
組立テーブル
トルクツール
掘削設備
リベット締めツール
該当する場合は溶接装置
シーラント塗布ツール
電動工具
検査ゲージ
必要な機器は、現地で行われる作業の量によって異なります。
ボルトとリベットをベースにしたボディ設計の場合、現地での組み立ては比較的簡単です。大規模な溶接、パネルの製造、または機械加工が必要な場合、施設には追加の機器と訓練を受けた人員が必要になります。
これにより、次のような重要な違いが生じます。アセンブリのローカリゼーションそして製造のローカリゼーション.
プロジェクトでは、最初は海外で製造された CKD コンポーネントを使用し、徐々にブラケット、パネル、床コンポーネント、または付属品の現地生産を導入する場合があります。
2 つの生産拠点にわたる品質管理
CKD プロジェクトには、少なくとも 2 つの品質管理環境が関係します。
供給先工場 → 出荷先組立施設
サプライヤーは出荷前に部品の品質を管理する必要があり、現地の組立工場は完成した本体を検証する必要があります。
受信検査には次のものが含まれる場合があります。
数量確認
コンポーネントの識別
表面状態
限界寸法
穴の位置
ファスナー数量
梱包状態
最終検査には以下が含まれる場合があります。
本体寸法
ドア操作
ロック機構の動作
パネルの位置合わせ
シャーシの取り付け
止水
表面状態
電気的機能 (該当する場合)
この 2 段階の品質システムにより、出荷先の工場が組立開始後に初めて部品の問題を発見することがなくなります。
さまざまなトラック用途向けのCKDソリューション
CKDキットの技術構成は車両の用途に応じて変わります。
貨物トラック
貨物本体は、構造強度、積載量、積載のしやすさ、耐衝撃性を優先します。
冷蔵トラック
冷凍ボディには、断熱パネル、サーマルブリッジ制御、密閉ジョイント、断熱ドア、および互換性のある冷凍装置インターフェイスが必要です。
移動ワークショップ
移動作業場本体には、工具、発電機、コンプレッサー、キャビネット、その他の機器用のより強力な内部取り付けシステムが必要です。
サービストラック
サービス機関では、カスタマイズされたコンパートメント、引き出し、ラック、電気システム、外部アクセス ドアが必要になる場合があります。
特殊車両
緊急対応、自治体サービス、建設支援、ユーティリティビークルには、プロジェクト固有の構造が必要な場合があります。
これらの用途では、CKD を次のようなものとして扱う必要があります。構成プラットフォーム、同じ基本的な製造システムで異なるボディ レイアウトをサポートできるようになります。
CKDトラック車体サプライヤーの評価方法
購入者はコンポーネントパッケージの価格以上の価値を評価する必要があります。
重要な技術的基準には次のものが含まれます。
エンジニアリング能力
材料のトレーサビリティ
寸法管理
溶接品質
表面処理
組み立てドキュメント
包装工学
スペアパーツのサポート
カスタマイズ機能
生産の一貫性
単一のプロトタイプを製造できるサプライヤーが、必ずしも長期的な CKD 組立プログラムをサポートできるとは限りません。
商用プロジェクトの場合、購入者はサプライヤーが繰り返しの生産バッチ全体で一貫したコンポーネントの形状を維持できるかどうかを検討する必要があります。
試作からCKD量産まで
信頼できる CKD プロジェクトは、通常、いくつかの段階を経て開発されます。
ステージ 1: 車両と車体の定義
購入者は、シャーシ、積載量、寸法、用途、現地の規制、および必要な車体構成を指定します。
ステージ 2: エンジニアリング開発
サプライヤーは、図面、コンポーネント構造、インターフェース、材料、および組み立て手順を開発します。
ステージ 3: プロトタイプキット
限られた数のキットが目的の施設で製造および組み立てられます。
ステージ 4: アセンブリの検証
技術者は、取り付けの問題、公差の問題、不足しているツール、および不明瞭な指示を特定します。
ステージ 5: エンジニアリングの変更
コンポーネントとアセンブリのドキュメントは、実際のアセンブリのフィードバックに基づいて調整されています。
ステージ 6: パイロット生産
製造の一貫性と物流を検証するために、管理されたバッチが生成されます。
ステージ 7: 量産
プロセスが安定すると、合意された生産スケジュールに従って通常の CKD キットを供給できます。
この段階的なアプローチにより、検証されていない設計を拡張するリスクが軽減されます。
結論
CKDのトラックボディキットは基本的に分散型製造ソリューション。車体コンポーネントは専門のサプライヤー施設で製造および準備され、ノックダウン形式で効率的に輸送され、現地で組み立てられて完成したトラック車体に変換されます。
その有効性は、構造設計、材料の選択、寸法公差、コンポーネントの識別、組み立て順序、腐食防止、パッケージング密度、および現地の作業場能力など、相互に関連するいくつかの要因によって決まります。
したがって、現地でトラック組立プロジェクトを展開している輸入業者やメーカーにとって重要な問題は、単にサプライヤーがトラックの車体部品を提供できるかどうかだけではありません。より重要な問題は、サプライヤーが製品を提供できるかどうかです。すぐに組み立てられる完全な生産システムすべてのコンポーネント、インターフェイス、ドキュメント、およびパッケージ化ユニットは、効率的なローカル統合を実現するように設計されています。
CKD モデルを適切に設計すれば、輸送量を削減し、現地での組み立てをサポートし、製品のカスタマイズを容易にし、輸入トラック車体から現地での商用車生産への実際的な移行を生み出すことができます。国際的な部品調達と国内の組立能力のバランスを求めている市場にとって、CKD トラック車体システムは商用車車体製造への拡張可能なアプローチを提供します。



